MESIN BUBUT ( LATHE MACHINE )
A. Pembubut Kecepatan
1. Pengerjaan Kayu
2. Pemusingan Logam
3. Pemolesan
B. Pembubut Mesin
1. Penggerak puli kerucut bertingkat
2. Penggerak roda gigi tangan
3. Penggerak kecepatan
C. Pembubut Bangku
D. Pembubut Ruang Perkakas
E. Pembuat kegunaan Khusus
F. Pembubut Turet
1. Horisontal
a. Jenis ram
b. Jenis sadel
2. Vertikal
a. Stasiun tunggal
b. Stasiun banyak
3. Otomatis
G. Pembubut Otomatis
H. Mesin Ulir Otomatis
1. Spindel Tunggal
2. Spindel Banyak
I. Fris Pengebor Vertikal
Konstruksi Mesin Bubut

Gambar 2. Pembubut mesin tugas berat.
Pada gambar 2. diperlihatkan nama-nama bagian atau komponen yang umum dari mesin bubut. Jenis ini mempunyai kepala tetap berisi roda gigi dan mendapatkan daya dari motor yang disambungkan dengan sabuk V.
Pengendali pada kepala tetap bisa mengatur kecepatan sampai 27 variasi kecepatan.
Ekor tetap bisa distel sepanjang bangku untuk menampung panjang stok yang berbeda-beda. Pergerakannya diatur dengan penyetel roda dan dilengkapi dengan ulir pengencang pada dasarnya untuk menyetel kelurusan dan untuk pembubutan tirus.
Sekrup pengarah adalah poros panjang berulir yang terletak agak dibawah dan sejajar dengan bangku, memanjang dari kepala tetap sampai ekor tetap. Dihubungkan dengan roda gigi pada kepala tetap dan putarannya bisa dibalik. Dipasang ke kereta luncur dan bisa dipasang atau dilepas dari kereta luncur selama operasi. Ulir pengarah hanya untuk membuat ulir saja dan bisa dilepas kalau tidak dipakai.
Batang hantaran terletak dibawah ulir pengarah yang berfungsi untuk menyalurkan daya dari kotak pengubah cepat (quick change box) untuk menggerakkan mekanisme apron dalam arah melintang atau memanjang.
Kereta luncur terdiri dari perletakan majemuk, sadel pahat dan apron. Konstruksinya kaku karena harus menyangga dan memandu pahat pemotong. Dilengkapi dengan dua hantaran tangan untuk memandu pahat dalam arah menyilang. Roda tangan yang atas mengendalikan gerakan perletakan majemuk dan roda tangan dibawah untuk menggerakkan kereta luncur sepanjang landasan.
Apron yang terletak pada kereta luncur berisi kendali, roda gigi dan mekanisme lain untuk menghantar kereta luncur baik dengan tangan atau dengan daya.
Ukuran Mesin bubut dinyatakan dalam diameter benda kerja yang dapat diputar, sehingga sebuah mesin bubut 400 mm mempunyai arti mesin bisa mengerjakan benda kerja sampai diameter 400 mm. Ukuran kedua yang diperlukan dari sebuah mesin bubut adalah panjang benda kerja. Beberapa pabrik menyatakan dalam panjang maksimum benda kerja diantara kedua pusat mesin bubut, sedangkan sebagaian pabrik lain menyatakan dalam panjang bangku.
Ada beberapa variasi dalam jenis mesin bubut dan variasi dalam desainnya tersebut tergantung pada jenis produksi atau jenis benda kerja.
Pembubut Kecepatan (speed lathe) adalah mesin bubut yang mempunyai konstruksi sederhana dan terdiri dari bangku, kepala tetap, ekor tetap dan peluncur yang dapat distel untuk mendukung pahat. Digunakan untuk pemahatan tangan dan kerja ringan maka bubut dioperasikan pada kecepatan tinggi. Mesin jenis ini biasanya dipakai untuk membubut kayu, atau untuk membuat pusat pada silinder logam sebelum dikerjakan lebih lanjut oleh mesin bubut mesin.
Pembubut mesin. Mendapatkan namanya dari mesin bubut pertama /lama yang digerakkan oleh mesin setelah sebelumnya digerakkan dengan sabuk atas (overhead belt). Yang membedakannya dari bubut kecepatan adalah tambahan untuk pengendalian kecepatan spindel dan untuk penyanggaan dan pengendalian hantaran pahat tetap. Kepala tetap dilengkapi dengan puli kerucut empat tingkat yang menyediakan empat kisaran kecepatan spindel jika dihubungkan ke poros motor. Sebagai tambahan mesin ini dilengkapi dengan roda gigi belakang yang bila dihubungkan dengan puli kerucut akan memberikan tambahan empat variasi kecepatan.
Pembubut bangku adalah mesin bubut kecil yang terpasang pada bangku kerja. Disainnya mempunyai kesamaan dengan mesin bubut kecepatan atau mesin hanya berbeda dalam ukuran dan pemasangannya. Dibuat untuk benda kecil dan mempunyai kapasitas ayunan maksimum sebesar 250 mm pada pelat muka.
Pembubut Ruang Perkakas adalah mesin bubut untuk pembuatan perkakas kecil, alat ukur, die dan komponen presisi lainnya. Mesin ini dilengkapi dengan segala perlengkapan yang diperlukan untuk membuat pekerjaan perkakas yang teliti.
Operasi Bubut
Operasi pada mesin bubut ada beraneka ragam :
• pembubutan
• pengeboran
• pengerjaan tepi
• penguliran
• pembubutan tirus
• Penggurdian
• Meluaskan lubang
Operasi pada mesin bubut ada beraneka ragam :
• pembubutan
• pengeboran
• pengerjaan tepi
• penguliran
• pembubutan tirus
• Penggurdian
• Meluaskan lubang
Pembubutan Silindris
Benda disangga diantara kedua pusatnya. Hal ini ditunjukkan pada gambar 3A.
Benda disangga diantara kedua pusatnya. Hal ini ditunjukkan pada gambar 3A.

Gambar 3. Operasi pembubut, A. Pahat mata tunggal dalam operasi pembubutan, B. Memotong tepi.
Pengerjaan Tepi (Facing)
Pengerjaan tepi adalah apabila permukaan harus dipotong pada pembubut. Benda kerja biasanya dipegang pada plat muka atau dalam pencekam seperti gambar 3B. Tetapi bisa juga pengerjaan tepi dilakukan dengan benda kerja diantara kedua pusatnya. Karena pemotongan tegak lurus terhadap sumbu putaran maka kereta luncur harus dikunci pada bangku pembubut untuk mencegah gerakan aksial.
Pembubutan Tirus
Terdapat beberapa standar ketirusan1 dalam praktek komersial. Penggolongan berikut yang umum digunakan :
1. Tirus Morse. Banyak digunakan untuk tangkai gurdi, leher, dan pusat pembubut. Ketirusannya adalah 0,0502 mm/mm (5,02%).
2. Tirus Brown dan Sharp. Terutama digunakan dalam memfris spindel mesin : 0,0417 mm/mm (4,166%).
3. Tirus Jarno dan Reed. Digunakan oleh beberapa pabrik pembubut dan perlengkapan penggurdi kecil. Semua sistem mempunyai ketirusan 0,0500 mm/mm (5,000%), tetapi diameternya berbeda.
4. Pena tirus. Digunakan sebagai pengunci. Ketirusannya 0,0208 mm/mm (2,083%).
Ketirusan luar yang teliti dapat dipotong pada sebuah pembubut dalam beberapa cara :
1. Mesin kendali numeris yang dapat memotong kerucut sebagai hal yang biasa.
2. Dengan perlengkapan membubut tirus. Perlengkapan yang diperlihatkan pada gambar 4. dibautkan pada punggung mesin bubut dan mempunyai batang pemandu yang dapat dikunci pada sudut atau ketirusan yang diinginkan. Ketika kereta luncur bergerak sebuah peluncur diatas batang pahat bergerak masuk dan keluar, sesuai dengan penguncian dari batang.
3. Perletakan majemuk pada kereta luncur bubut seperti diperlihatkan pada gambar 5. mempunyai dasar bulat dan dapat diputar ke sembarang sudut yang diinginkan dari benda kerja. Pahat kemudian dihantarkan kedalam benda kerja dengan tangan. Metode ini untuk ketirusan pendek.

4. Penguncian pusat ekor tetap yang digeser. Gambar 6. memperlihatkan metode ini. Kalau ekor tetap digeser secara horisontal dari sumbu sebesar 6,4 mm untuk batang silinder sepanjang 305 mm, akan diperoleh ketirusan 0,0416 mm/mm (4,16%). Jadi ketirusan juga ditentukan oleh panjang silinder yang dibubut.

Memotong Ulir
Biasanya pembuatan ulir dengan mesin bubut dilakukan apabila hanya sedikit ulir yang harus dibuat atau dibuat bentuk khusus. Bentuk ulir didapatkan dengan menggerinda pahat menjadi bentuk yang sesuai dengan menggunakan gage atau plat pola. Gambar 7. memperlihatkan sebuah pahat untuk memotong ulir -V 60 derjat dan gage yang digunakan untuk memeriksa sudut pahat. Gage ini disebut gage senter sebab juga bisa digunakan sebagai gage penyenter mesin bubut. Pemotong berbentuk khusus bisa juga digunakan untuk memotong ulir.

Dalam mengunci pahat untuk ulir-V, terdapat dua metode hantaran pahat. Pahat dapat dihantarkan lurus kedalam benda kerja, ulir terbentuk karena serangkaian potongan ringan seperti pada gambar 7A. Metode pemotongan ini baik digunakan untuk pemotongan besi cor atau kuningan. Metode kedua adalah dengan menghantar pahat pada suatu sudut seperti gambar 7B dan 7D. Metode ini digunakan untuk membuat ulir pada bahan baja. Pahat diputar sebesar 29o dan pahat dihantar ke benda kerja sehingga seluruh pemotongan dilakukan pada sisi kiri dari pahat.
Mesin Bubut Turet
Mesin bubut turet memiliki ciri khusus yang terutama disesuaikan untuk kebutuhan mesin produksi.
Keahlian pekerja disesuaikan pada mesin ini sehingga operator yang kurang pengalaman bisa menghasilkan komponen yang sejenis. Karakteristik utama kelompok mesin ini adalah bahwa pahat/perkakas bisa distel untuk operasi berurutan. Walaupun tenaga skill/terlatih diperlukan untuk menyetel perkakas dengan benar, namun setelah itu untuk mengoperasikannya bisa dilakukan oleh tenaga tidak terlatih.
Mesin Bubut Turet Horisontal
Mesin ini dibuat dalam dua desain umum yaitu ram dan sadel. Mesin bubut jenis ram ((gambar 19.8) disebut demikian sesuai dengan cara turet dipasang. Turet ditempatkan pada peluncur atau ram yang bergerak kebelakang dan kemuka pada sebuah sadel yang diapitkan kepada bangku mesin bubut. Pengaturan ini menghasilkan gerakan cepat dari turet dan dianjurkan untuk untuk kerja batang atau pencekaman tugas ringan. Sadelnya tidak bergerak selama operasi.
Pada jenis sadel (gambar 9.), yang digunakan untuk pekerjaan pencekaman, mempunyai turet yang dipasang langsung pada sadel. Sadelnya bergerak bolak balik bersama turet.


Karena perkakas pencekaman menggantung (overhang) dan tidak mendukung benda kerja, maka perkakas pencekam harus sekaku mungkin.
Mesin bubut turet dikonstruksi dengan cara yang sama dengan mesin bubut biasa.
Perbedaan Antara Mesin Bubut Turet Dengan Mesin Bubut Biasa
Perbedaan utamanya adalah bahwa mesin bubut turet disesuaikan untuk pekerjaan produksi yang banyak sedangkan mesin bubut biasa terutama digunakan untuk berbagai pekerjaan, untuk pembubut ruang perkakas atau kerja tunggal. Ciri ciri mesin bubut turet yang membuatnya dipakai untuk produksi banyak adalah :
1. Perkakas bisa distel pada turet untuk pekerjaan berurutan.
2. Setiap stasiun dilengkapi dengan penghenti atau penggerak hantaran sehingga masing-masing pemotongan oleh pahat adalah sama dengan pemotongan sebelumnya.
3. Pemotongan majemuk dapat diambil dari stasiun yang sama pada saat yang sama, misalnya pembubutan atau pemboran lubang sebanyak dua buah atau lebih.
4. Pemotongan kombinasi dapat dibuat yaitu pahat pada peluncur menyilang (cross slide) dapat digunakan bersamaan dengan pahat pada turet yang lagi memotong.
5. Kekakuan pada pemegang benda kerja atau pahat harus dibuat pada mesin untuk pekerjaan majemuk atau pemotongan kombinasi.
6. Mesin bubut turet mungkin dilengkapi dengan berbagai perlengkapan seperti pembuatan tirus, pembuatan ulir dan pekerjaan duplikasi dan bisa dikontrol dengan pita/kaset.
Prinsip Pahat Dan Perpahatan
Dalam produksi adalah penting bahwa pekerjaan dilakukan sesingkat mungkin. Waktu yang dihabiskan dalam produksi adalah : waktu penyetelan, penanganan benda kerja, penanganan mesin, dan waktu pemotongan.
Waktu penyetelan dapat dikurangi dengan menyiapkan semua pahat yang diperlukan dalam kondisinya dan siap dipakai.
Waktu penanganan benda kerja yaitu waktu yang dipakai dalam memasang atau melepaskan benda kerja. Hal ini sangat tergantung kepada piranti pemegang benda kerja. Untuk pekerjaan batang maka waktu ini dikurangi dengan menggunakan leher stok batang.
Waktu penanganan mesin adalah waktu yang diperlukan dalam memasang masing-masing perkakas pada tempatnya. Bisa dikurangi dengan menempatkan perkakas pada posisi dan urutan yang benar sehingga memudahkan penggunaannya atau dengan melakukan pemotongan kombinasi atau jamak, jika memungkinkan.
Waktu potong untuk suatu operasi dikendalikan oleh penggunaan yang benar atas perkakas potong, kecepatan dan hantaran. Pemotongan kombinasi bisa menghemat waktu potong (gambar 10A.).
 Pemotongan kombinasi menunjukkan penggunaan serentak dari pahat peluncur dan turet.
Gambar 11. menunjukkan penyetelan turet segienam untuk membuat pemotongan dalam pada adaptor ulir.

Gambar 12. menunjukakan detail pemotongan dalam yang diperlukan untuk memesin adaptor. Jenis-jenis operasinya adalah :

1. Stok batang dimajukan terhadap penghenti stok kombinasi dan gurdi awal.dan diapitkan ke leher. Gurdi awal dimajukan dan ujung benda kerja di gurdi/senter.
2. Dibuat lobang pada stok dengan menggurdi sesuai dengan panjang yang diperlukan.
3. Lubang dibor sesuai dengan diameter ulir.
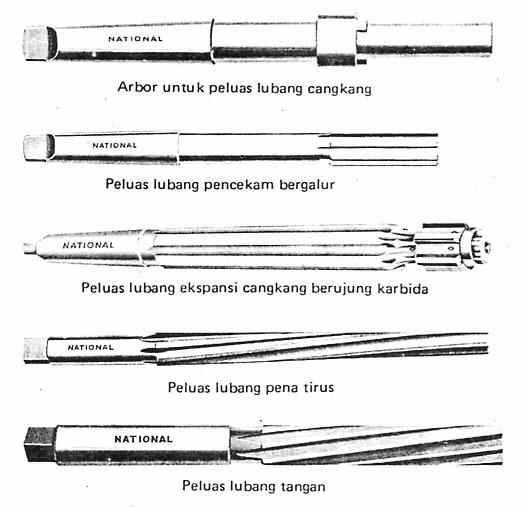
4. Lubang yang digurdi diperbesar dengan peluas lubang (reamer)
5. Alur untuk celah ulir dibuat. Untuk operasi ini digunakan perkakas luncur gerak cepat.
6. Ulirnya dibuat dengan sebuah tap yang dipegang oleh kopling tap dan pemegang die.
Mesin Bubut Turet Horisontal Otomatis
Gambar 13. adalah mesin bubut turet otomatis yang penampilannya mirip dengan jenis sadel standar namun operasinya otomatis. Turet segienam dioperasikan dengan tenaga hidrolik dan dilengkapi dengan penggeseran melintang cepat dan penukaran otomatis kepala hantaran yang sesuai pada setiap titik. Gerakan dari peluncur menyilang dikendalikan oleh nok yang digerakkan oleh gerakan ke depan dari turet.

Mesin Bubut Turet Vertikal
Mesin bubut turet vertikal mirip dengan fris pengebor vertikal, tetapi memiliki karakteristik pengaturan turet untuk memasang pahat. Mesin ini terdiri dari pencekam atau meja berputar dalam kedudukan horisontal, dengan turet dipasangkan diatas rel menyilang. Mesin ini dikembangkan untuk memudahkan pemuatan, pemegangan dan pemesinan dari suku cadang berat dan diameter besar.
Pada gambar 15. memperlihatkan sebuah mesin bubut turet vertikal yang dilengkapi dengan tiga kepala pemotong: kepala turet utama yang berputar, kepala ram yang ditunjukkan di sebelah kiri dan kepala samping.
Untuk mengadakan pemotongan bersudut, baik ram maupun turet dapat diputar 30 derjat kekiri atau kanan dari pusat. Ram menyediakan stasiun perkakas lain pada mesin yang bisa dioperasikan terpisah atau bersama-sama dengan yang lainnya.Mesin bisa dilengkapi dengan pengendali yang akan menghasilkan operasi otomatik pada setiap kepala, laju dan arah hantaran dan perubahan kecepatan spindel.

Mesin Bubut Stasiun Jamak Vertikal OtomatisMesin ini didesain untuk produksi tinggi dan biasanya dilengkapi dengan lima atau sembilan stasiun kerja dan posisi/dudukan pemuatan. Dalam beberapa mesin disediakan dua spindel untuk setiap stasiun.
Biasanya semua jenis operasi bisa dilakukan seperti menfris, menggurdi, mengulir, mengetap, meluaskan lobang dan mengebor. Keuntungan mesin ini adalah bahwa operasi bisa dilakukan secara serentak dan dengan urutan yang sesuai.
Mesin Bubut OtomatisMesin bubut yang perkakasnya secara otomatis dihantarkan kepada benda kerja dan mundur setelah daurnya diselesaikan, dikenal sebagai mesin bubut otomatis. Mesin bubut yang otomatis sepenuhnya dilengkapi dengan magasin hantaran sehingga sejumlah suku cadang dapat dimesin secara berurutan dengan hanya sedikit pengawasan dari operator.
Gambar 17. memperlihatkan mesin bubut otomatis jenis vertikal.

Mesin Bubut Duplikat
Mesin bubut duplikat memproduksi kembali sejumlah suku cadang dari bentuk induk ataupun contoh dari benda kerja. Hampir setiap mesin bubut standar dapat dimodifikasi untuk pekerjaan penduplikasian. Reproduksinya dari sebuah pola, baik bulat atau datar yang biasanya dipasangkan dibelakang mesin bubut. Pola dihubungkan dengan sebuah jarum yang digerakkan oleh udara, hidrolik atau listrik.

Mesin Ulir OtomatisDitemukan oleh Christopher N. Spencer. Ciri utama dari mesin tersebut adalah adanya pengontrolan gerakan turet sehingga perkakas bisa diumpan ke benda kerja pada kecepatan yang diinginkan, ditarik dan diarahkan ke kedudukan berikutnya. Ini semuanya dilakukan dengan mekanisme nok berbentuk silinder atau drum yang terletak dibawah turet. Ciri khas lainnya yang dikendalikan oleh nok adalah mekanisme pemegangan benda kerja pada leher, dan melepaskannya pada akhir siklus.
Mesin pertama jenis ini hanya beroperasi untuk membuat sekrup dan baut. Karena mesin ini hanya memproduksi komponen satu persatu dengan sedikit perhatian dari operator maka sebab itu disebut otomatik.
Mesin ulir otomatis bisa diklasifikasikan berdasarkan turet atau jumlah spindel, tapi mesin multi spindel tidak diklasifikasikan sebagai mesin ulir tetapi sebagai mesin spindel-banyak otomatis. Pada gambar 20 memperlihatkan mesin ulir yang didesain untuk benda kerja batang diameter kecil. Mesin ini mempunyai peluncur melintang yang bisa membawa perkakas didepan dan dibelakang, dan turet yang terpasang pada posisi vertikal pada peluncur gerakan longitudinal. Perkakas dipasang disekeliling turet pada bidang vertikal segaris dengan spindel.

Mesin Ulir Jenis Swis
Pada gambar 21 adalah tampak ujung mesin ulir jenis swiss yang dikembangkan untuk pembubutan teliti dari komponen kecil. Pahat mata tunggal digunakan pada mesin ini dan ditempatkan secara radial disekeliling bushing karbida dimana stok dimajukan selama proses pemesinan. Pembubutan dilakukan oleh dua mata perkakas horisontal sedangkan tiga lainnya digunakan untuk membuat alur, memotong putus dan membuat alur.

Spindel Banyak OtomatisMesin spindel banyak otomatis adalah jenis yang paling cepat dari mesin produksi untuk pekerjaan batang. Mesin ini otomatis sepenuhnya dan dibuat dalam berbagai model dengan dua, empat, lima, enam atau delapan spindel. Dalam mesin ini langkah operasi dibagi menjadi beberapa bagian sehingga satu stasiun mengerjakan satu bagian operasi dan semua stasiun beroperasi secara serentak sehingga memperpendek waktu pengerjaan.
Konstruksi umum dari mesin ini bisa dilihat pada gambar 22. Spindel yang membawa stok batang seluruhnya dipegang dan diputar dalam rel stok. Didepan spindel terdapat sebuah peluncur pahat ujung untuk tempat meletakkan pahat segaris dengan dengan masing-masing spindel mesin. Peluncur pahat tidak mengarah atau berputar bersama pembawa spindel melainkan bergerak maju-mundur untuk membawa ujung pahat ke dan dari persinggungan dengan batang atau stok yang berputar.

Fris Pengebor Vertikal
Pada mesin ini benda kerja berputar pada meja horisontal. Pahat pemotong stasioner, kecuali untuk gerakan hantaran dan terpasang pada rel menyilang yang tingginya dapat distel. Pekerjaan yang bisa dilakukan adalah pekerjaan tepi horisontal, pembubutan vertikal dan pengeboran. Mesin ini diberi tingkatan berdasarkan diameter mejanya yang ukurannya bervariasi dari 1 sampai 12 m.

Gambar 24 adalah contoh mesin fris pengebor vertikal. Kelebihan dari mesin ini adalah bisa memegang suku cadang yang besar dan berat, karena benda kerja dapat diletakkan di meja dengan crane. --
Pengerjaan tepi adalah apabila permukaan harus dipotong pada pembubut. Benda kerja biasanya dipegang pada plat muka atau dalam pencekam seperti gambar 3B. Tetapi bisa juga pengerjaan tepi dilakukan dengan benda kerja diantara kedua pusatnya. Karena pemotongan tegak lurus terhadap sumbu putaran maka kereta luncur harus dikunci pada bangku pembubut untuk mencegah gerakan aksial.
Pembubutan Tirus
Terdapat beberapa standar ketirusan1 dalam praktek komersial. Penggolongan berikut yang umum digunakan :
1. Tirus Morse. Banyak digunakan untuk tangkai gurdi, leher, dan pusat pembubut. Ketirusannya adalah 0,0502 mm/mm (5,02%).
2. Tirus Brown dan Sharp. Terutama digunakan dalam memfris spindel mesin : 0,0417 mm/mm (4,166%).
3. Tirus Jarno dan Reed. Digunakan oleh beberapa pabrik pembubut dan perlengkapan penggurdi kecil. Semua sistem mempunyai ketirusan 0,0500 mm/mm (5,000%), tetapi diameternya berbeda.
4. Pena tirus. Digunakan sebagai pengunci. Ketirusannya 0,0208 mm/mm (2,083%).
Ketirusan luar yang teliti dapat dipotong pada sebuah pembubut dalam beberapa cara :
1. Mesin kendali numeris yang dapat memotong kerucut sebagai hal yang biasa.
2. Dengan perlengkapan membubut tirus. Perlengkapan yang diperlihatkan pada gambar 4. dibautkan pada punggung mesin bubut dan mempunyai batang pemandu yang dapat dikunci pada sudut atau ketirusan yang diinginkan. Ketika kereta luncur bergerak sebuah peluncur diatas batang pahat bergerak masuk dan keluar, sesuai dengan penguncian dari batang.
3. Perletakan majemuk pada kereta luncur bubut seperti diperlihatkan pada gambar 5. mempunyai dasar bulat dan dapat diputar ke sembarang sudut yang diinginkan dari benda kerja. Pahat kemudian dihantarkan kedalam benda kerja dengan tangan. Metode ini untuk ketirusan pendek.

4. Penguncian pusat ekor tetap yang digeser. Gambar 6. memperlihatkan metode ini. Kalau ekor tetap digeser secara horisontal dari sumbu sebesar 6,4 mm untuk batang silinder sepanjang 305 mm, akan diperoleh ketirusan 0,0416 mm/mm (4,16%). Jadi ketirusan juga ditentukan oleh panjang silinder yang dibubut.

Memotong Ulir
Biasanya pembuatan ulir dengan mesin bubut dilakukan apabila hanya sedikit ulir yang harus dibuat atau dibuat bentuk khusus. Bentuk ulir didapatkan dengan menggerinda pahat menjadi bentuk yang sesuai dengan menggunakan gage atau plat pola. Gambar 7. memperlihatkan sebuah pahat untuk memotong ulir -V 60 derjat dan gage yang digunakan untuk memeriksa sudut pahat. Gage ini disebut gage senter sebab juga bisa digunakan sebagai gage penyenter mesin bubut. Pemotong berbentuk khusus bisa juga digunakan untuk memotong ulir.

Dalam mengunci pahat untuk ulir-V, terdapat dua metode hantaran pahat. Pahat dapat dihantarkan lurus kedalam benda kerja, ulir terbentuk karena serangkaian potongan ringan seperti pada gambar 7A. Metode pemotongan ini baik digunakan untuk pemotongan besi cor atau kuningan. Metode kedua adalah dengan menghantar pahat pada suatu sudut seperti gambar 7B dan 7D. Metode ini digunakan untuk membuat ulir pada bahan baja. Pahat diputar sebesar 29o dan pahat dihantar ke benda kerja sehingga seluruh pemotongan dilakukan pada sisi kiri dari pahat.
Mesin Bubut Turet
Mesin bubut turet memiliki ciri khusus yang terutama disesuaikan untuk kebutuhan mesin produksi.
Keahlian pekerja disesuaikan pada mesin ini sehingga operator yang kurang pengalaman bisa menghasilkan komponen yang sejenis. Karakteristik utama kelompok mesin ini adalah bahwa pahat/perkakas bisa distel untuk operasi berurutan. Walaupun tenaga skill/terlatih diperlukan untuk menyetel perkakas dengan benar, namun setelah itu untuk mengoperasikannya bisa dilakukan oleh tenaga tidak terlatih.
Mesin Bubut Turet Horisontal
Mesin ini dibuat dalam dua desain umum yaitu ram dan sadel. Mesin bubut jenis ram ((gambar 19.8) disebut demikian sesuai dengan cara turet dipasang. Turet ditempatkan pada peluncur atau ram yang bergerak kebelakang dan kemuka pada sebuah sadel yang diapitkan kepada bangku mesin bubut. Pengaturan ini menghasilkan gerakan cepat dari turet dan dianjurkan untuk untuk kerja batang atau pencekaman tugas ringan. Sadelnya tidak bergerak selama operasi.
Pada jenis sadel (gambar 9.), yang digunakan untuk pekerjaan pencekaman, mempunyai turet yang dipasang langsung pada sadel. Sadelnya bergerak bolak balik bersama turet.


Karena perkakas pencekaman menggantung (overhang) dan tidak mendukung benda kerja, maka perkakas pencekam harus sekaku mungkin.
Mesin bubut turet dikonstruksi dengan cara yang sama dengan mesin bubut biasa.
Perbedaan Antara Mesin Bubut Turet Dengan Mesin Bubut Biasa
Perbedaan utamanya adalah bahwa mesin bubut turet disesuaikan untuk pekerjaan produksi yang banyak sedangkan mesin bubut biasa terutama digunakan untuk berbagai pekerjaan, untuk pembubut ruang perkakas atau kerja tunggal. Ciri ciri mesin bubut turet yang membuatnya dipakai untuk produksi banyak adalah :
1. Perkakas bisa distel pada turet untuk pekerjaan berurutan.
2. Setiap stasiun dilengkapi dengan penghenti atau penggerak hantaran sehingga masing-masing pemotongan oleh pahat adalah sama dengan pemotongan sebelumnya.
3. Pemotongan majemuk dapat diambil dari stasiun yang sama pada saat yang sama, misalnya pembubutan atau pemboran lubang sebanyak dua buah atau lebih.
4. Pemotongan kombinasi dapat dibuat yaitu pahat pada peluncur menyilang (cross slide) dapat digunakan bersamaan dengan pahat pada turet yang lagi memotong.
5. Kekakuan pada pemegang benda kerja atau pahat harus dibuat pada mesin untuk pekerjaan majemuk atau pemotongan kombinasi.
6. Mesin bubut turet mungkin dilengkapi dengan berbagai perlengkapan seperti pembuatan tirus, pembuatan ulir dan pekerjaan duplikasi dan bisa dikontrol dengan pita/kaset.
Prinsip Pahat Dan Perpahatan
Dalam produksi adalah penting bahwa pekerjaan dilakukan sesingkat mungkin. Waktu yang dihabiskan dalam produksi adalah : waktu penyetelan, penanganan benda kerja, penanganan mesin, dan waktu pemotongan.
Waktu penyetelan dapat dikurangi dengan menyiapkan semua pahat yang diperlukan dalam kondisinya dan siap dipakai.
Waktu penanganan benda kerja yaitu waktu yang dipakai dalam memasang atau melepaskan benda kerja. Hal ini sangat tergantung kepada piranti pemegang benda kerja. Untuk pekerjaan batang maka waktu ini dikurangi dengan menggunakan leher stok batang.
Waktu penanganan mesin adalah waktu yang diperlukan dalam memasang masing-masing perkakas pada tempatnya. Bisa dikurangi dengan menempatkan perkakas pada posisi dan urutan yang benar sehingga memudahkan penggunaannya atau dengan melakukan pemotongan kombinasi atau jamak, jika memungkinkan.
Waktu potong untuk suatu operasi dikendalikan oleh penggunaan yang benar atas perkakas potong, kecepatan dan hantaran. Pemotongan kombinasi bisa menghemat waktu potong (gambar 10A.).

Gambar 11. menunjukkan penyetelan turet segienam untuk membuat pemotongan dalam pada adaptor ulir.

Gambar 12. menunjukakan detail pemotongan dalam yang diperlukan untuk memesin adaptor. Jenis-jenis operasinya adalah :

1. Stok batang dimajukan terhadap penghenti stok kombinasi dan gurdi awal.dan diapitkan ke leher. Gurdi awal dimajukan dan ujung benda kerja di gurdi/senter.
2. Dibuat lobang pada stok dengan menggurdi sesuai dengan panjang yang diperlukan.
3. Lubang dibor sesuai dengan diameter ulir.
4. Lubang yang digurdi diperbesar dengan peluas lubang (reamer)
5. Alur untuk celah ulir dibuat. Untuk operasi ini digunakan perkakas luncur gerak cepat.
6. Ulirnya dibuat dengan sebuah tap yang dipegang oleh kopling tap dan pemegang die.
Mesin Bubut Turet Horisontal Otomatis
Gambar 13. adalah mesin bubut turet otomatis yang penampilannya mirip dengan jenis sadel standar namun operasinya otomatis. Turet segienam dioperasikan dengan tenaga hidrolik dan dilengkapi dengan penggeseran melintang cepat dan penukaran otomatis kepala hantaran yang sesuai pada setiap titik. Gerakan dari peluncur menyilang dikendalikan oleh nok yang digerakkan oleh gerakan ke depan dari turet.

Mesin Bubut Turet Vertikal
Mesin bubut turet vertikal mirip dengan fris pengebor vertikal, tetapi memiliki karakteristik pengaturan turet untuk memasang pahat. Mesin ini terdiri dari pencekam atau meja berputar dalam kedudukan horisontal, dengan turet dipasangkan diatas rel menyilang. Mesin ini dikembangkan untuk memudahkan pemuatan, pemegangan dan pemesinan dari suku cadang berat dan diameter besar.
Pada gambar 15. memperlihatkan sebuah mesin bubut turet vertikal yang dilengkapi dengan tiga kepala pemotong: kepala turet utama yang berputar, kepala ram yang ditunjukkan di sebelah kiri dan kepala samping.
Untuk mengadakan pemotongan bersudut, baik ram maupun turet dapat diputar 30 derjat kekiri atau kanan dari pusat. Ram menyediakan stasiun perkakas lain pada mesin yang bisa dioperasikan terpisah atau bersama-sama dengan yang lainnya.Mesin bisa dilengkapi dengan pengendali yang akan menghasilkan operasi otomatik pada setiap kepala, laju dan arah hantaran dan perubahan kecepatan spindel.

Mesin Bubut Stasiun Jamak Vertikal OtomatisMesin ini didesain untuk produksi tinggi dan biasanya dilengkapi dengan lima atau sembilan stasiun kerja dan posisi/dudukan pemuatan. Dalam beberapa mesin disediakan dua spindel untuk setiap stasiun.
Biasanya semua jenis operasi bisa dilakukan seperti menfris, menggurdi, mengulir, mengetap, meluaskan lobang dan mengebor. Keuntungan mesin ini adalah bahwa operasi bisa dilakukan secara serentak dan dengan urutan yang sesuai.
Mesin Bubut OtomatisMesin bubut yang perkakasnya secara otomatis dihantarkan kepada benda kerja dan mundur setelah daurnya diselesaikan, dikenal sebagai mesin bubut otomatis. Mesin bubut yang otomatis sepenuhnya dilengkapi dengan magasin hantaran sehingga sejumlah suku cadang dapat dimesin secara berurutan dengan hanya sedikit pengawasan dari operator.
Gambar 17. memperlihatkan mesin bubut otomatis jenis vertikal.

Mesin Bubut Duplikat
Mesin bubut duplikat memproduksi kembali sejumlah suku cadang dari bentuk induk ataupun contoh dari benda kerja. Hampir setiap mesin bubut standar dapat dimodifikasi untuk pekerjaan penduplikasian. Reproduksinya dari sebuah pola, baik bulat atau datar yang biasanya dipasangkan dibelakang mesin bubut. Pola dihubungkan dengan sebuah jarum yang digerakkan oleh udara, hidrolik atau listrik.

Gambar 19. Mesin bubut duplikat otomatis.
Mesin Ulir OtomatisDitemukan oleh Christopher N. Spencer. Ciri utama dari mesin tersebut adalah adanya pengontrolan gerakan turet sehingga perkakas bisa diumpan ke benda kerja pada kecepatan yang diinginkan, ditarik dan diarahkan ke kedudukan berikutnya. Ini semuanya dilakukan dengan mekanisme nok berbentuk silinder atau drum yang terletak dibawah turet. Ciri khas lainnya yang dikendalikan oleh nok adalah mekanisme pemegangan benda kerja pada leher, dan melepaskannya pada akhir siklus.
Mesin pertama jenis ini hanya beroperasi untuk membuat sekrup dan baut. Karena mesin ini hanya memproduksi komponen satu persatu dengan sedikit perhatian dari operator maka sebab itu disebut otomatik.
Mesin ulir otomatis bisa diklasifikasikan berdasarkan turet atau jumlah spindel, tapi mesin multi spindel tidak diklasifikasikan sebagai mesin ulir tetapi sebagai mesin spindel-banyak otomatis. Pada gambar 20 memperlihatkan mesin ulir yang didesain untuk benda kerja batang diameter kecil. Mesin ini mempunyai peluncur melintang yang bisa membawa perkakas didepan dan dibelakang, dan turet yang terpasang pada posisi vertikal pada peluncur gerakan longitudinal. Perkakas dipasang disekeliling turet pada bidang vertikal segaris dengan spindel.

Gambar 20. Mesin ulir otomatis nomor 2.
Mesin Ulir Jenis Swis
Pada gambar 21 adalah tampak ujung mesin ulir jenis swiss yang dikembangkan untuk pembubutan teliti dari komponen kecil. Pahat mata tunggal digunakan pada mesin ini dan ditempatkan secara radial disekeliling bushing karbida dimana stok dimajukan selama proses pemesinan. Pembubutan dilakukan oleh dua mata perkakas horisontal sedangkan tiga lainnya digunakan untuk membuat alur, memotong putus dan membuat alur.

Gambar 21. Tampak ujung dari mesin ulir jenis Swis yang menunjukkan nok ayun dan mekanisme kendali pahat.
Spindel Banyak OtomatisMesin spindel banyak otomatis adalah jenis yang paling cepat dari mesin produksi untuk pekerjaan batang. Mesin ini otomatis sepenuhnya dan dibuat dalam berbagai model dengan dua, empat, lima, enam atau delapan spindel. Dalam mesin ini langkah operasi dibagi menjadi beberapa bagian sehingga satu stasiun mengerjakan satu bagian operasi dan semua stasiun beroperasi secara serentak sehingga memperpendek waktu pengerjaan.
Konstruksi umum dari mesin ini bisa dilihat pada gambar 22. Spindel yang membawa stok batang seluruhnya dipegang dan diputar dalam rel stok. Didepan spindel terdapat sebuah peluncur pahat ujung untuk tempat meletakkan pahat segaris dengan dengan masing-masing spindel mesin. Peluncur pahat tidak mengarah atau berputar bersama pembawa spindel melainkan bergerak maju-mundur untuk membawa ujung pahat ke dan dari persinggungan dengan batang atau stok yang berputar.

Gambar 22. Mesin btang spindel banyak otomatis.
Fris Pengebor Vertikal
Pada mesin ini benda kerja berputar pada meja horisontal. Pahat pemotong stasioner, kecuali untuk gerakan hantaran dan terpasang pada rel menyilang yang tingginya dapat distel. Pekerjaan yang bisa dilakukan adalah pekerjaan tepi horisontal, pembubutan vertikal dan pengeboran. Mesin ini diberi tingkatan berdasarkan diameter mejanya yang ukurannya bervariasi dari 1 sampai 12 m.

Gambar 24. Fris pengebor dan pembubut vertikal.